دندانه مته گردبر؛ تعداد و هندسه چه اثری روی برش دارد؟

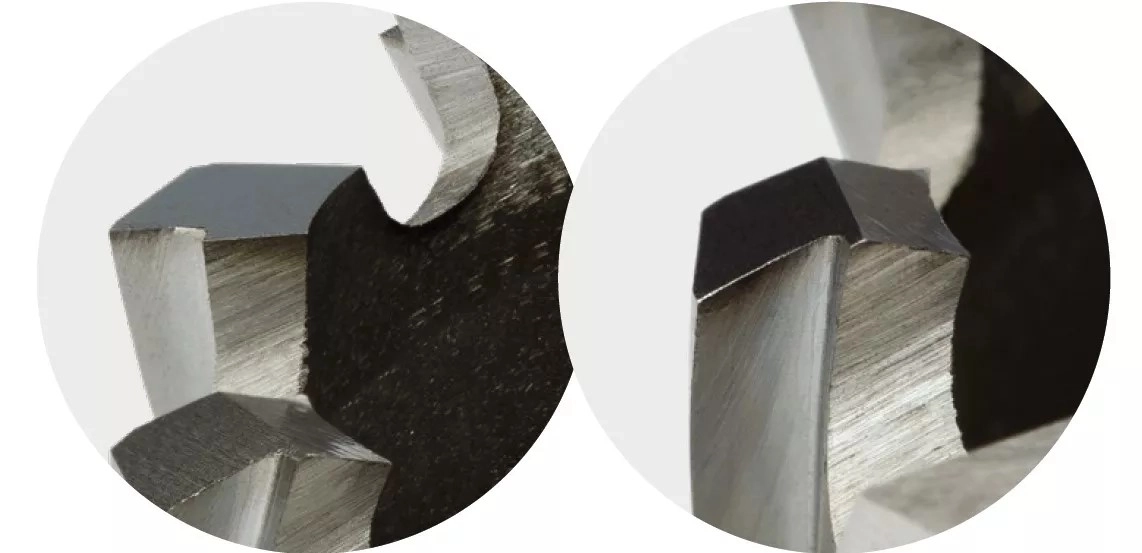
دندانه مته گردبر؛ تعداد و هندسه چه اثری روی برش دارد؟
مقدمه
دو مته گردبر با قطر و عمق برش یکسان ممکن است در ظاهر تقریباً شبیه هم باشند، اما وقتی وارد قطعه میشوند رفتار یکسانی ندارند. یکی نرم و یکنواخت براده میدهد، دیگری با لرزش بیشتری کار میکند و یک مدل ممکن است در همان شرایط عمر بیشتری داشته باشد. بخشی از این تفاوت به جنس ابزار مربوط است، اما دندانه مته گردبر و هندسهای که برای لبههای برشی طراحی شده نیز نقش مهمی در نتیجه دارد.
تعداد دندانه، شکل لبهها، فاصله میان آنها و ارتباط دندانه با شیارهای خروج براده بهصورت یک مجموعه طراحی میشوند. بنابراین نمیتوان فقط دندانهها را شمرد و نتیجه گرفت متهای که دندانه بیشتری دارد حتماً بهتر، سریعتر یا بادوامتر است. طراحی مناسب زمانی معنا پیدا میکند که قطر مته، جنس ابزار، نوع متریال، دور دستگاه، فشار پیشروی و حجم براده همگی با یکدیگر هماهنگ باشند.
دندانه مته گردبر دقیقا چه کاری انجام میدهد؟
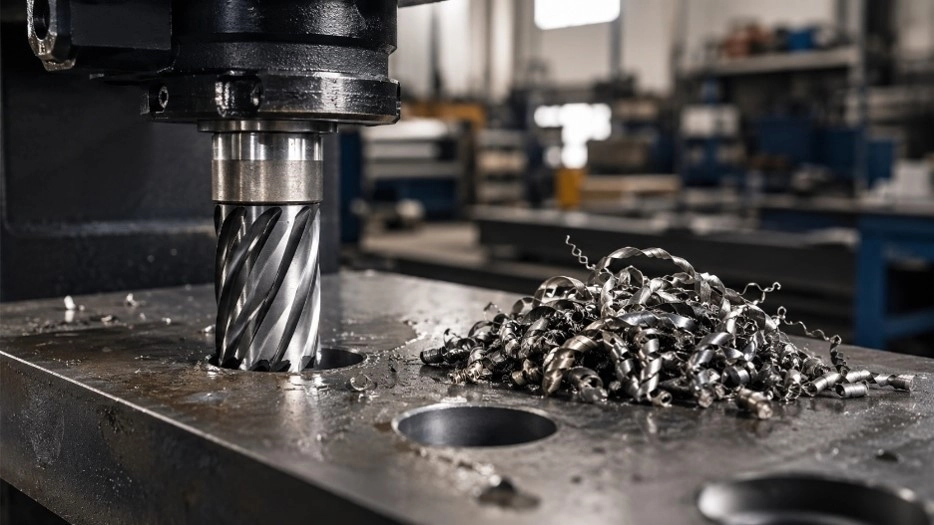
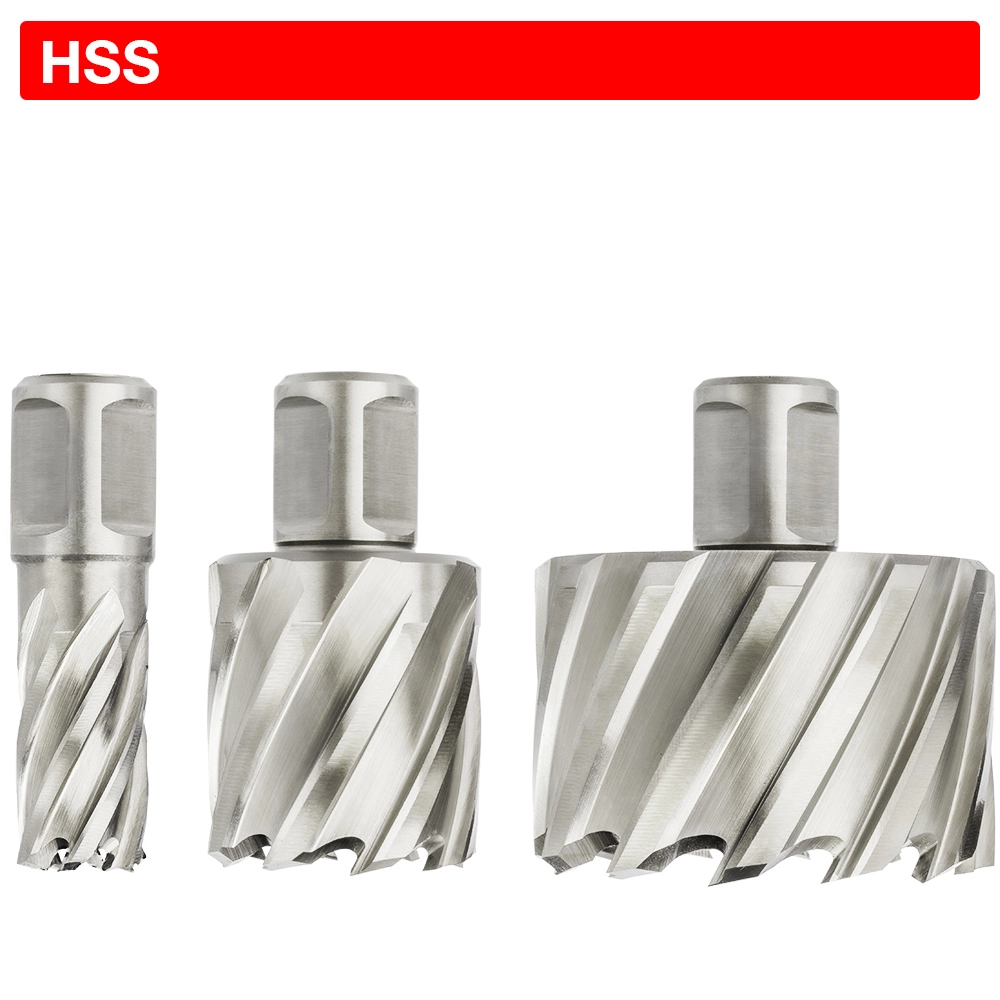
مته گردبر برخلاف مته مارپیچی توپر، تمام سطح سوراخ را به براده تبدیل نمیکند. دندانهها فقط حلقهای در محیط سوراخ را میبرند و بخش مرکزی به شکل یک پولکی یا Slug باقی میماند. همین ساختار باعث میشود حجم فلزی که باید بریده شود کمتر باشد، اما در مقابل هر دندانه باید بار مشخصی را هنگام ورود و خروج از قطعه تحمل کند.
در یک طراحی اصولی، دندانهها فقط تیز نیستند؛ زاویه ورود به قطعه، فضای ایجادشده برای حرکت براده و ترتیب درگیری لبههای مختلف نیز کنترل شده است. به همین دلیل کیفیت مته را نباید فقط از روی براق بودن سطح، رنگ پوشش یا تعداد ظاهری دندانهها قضاوت کرد.
هر دندانه بخشی از بار برش را تحمل میکند
اگر سرعت پیشروی در هر دور ثابت فرض شود، افزایش تعداد دندانهها مقدار بار متوسطی را که هر لبه در یک دور تحمل میکند کاهش میدهد. در مقابل، دندانههای کمتر فضای بیشتری میان لبهها ایجاد میکنند و میتوانند حجم بزرگتری برای عبور براده در اختیار داشته باشند. هیچکدام بهتنهایی بهتر نیستند؛ مسئله اصلی رسیدن به تعادل میان بار دندانه، تخلیه براده، ثبات برش و استحکام خود لبه است.
به همین علت طراح نمیتواند برای همه قطرها یک تعداد دندانه ثابت در نظر بگیرد. با تغییر قطر و محیط مته، فضای موجود برای دندانهها و شیارها تغییر میکند و هندسه ابزار نیز باید متناسب با آن تنظیم شود.
همه دندانهها الزاما شکل یکسانی ندارند
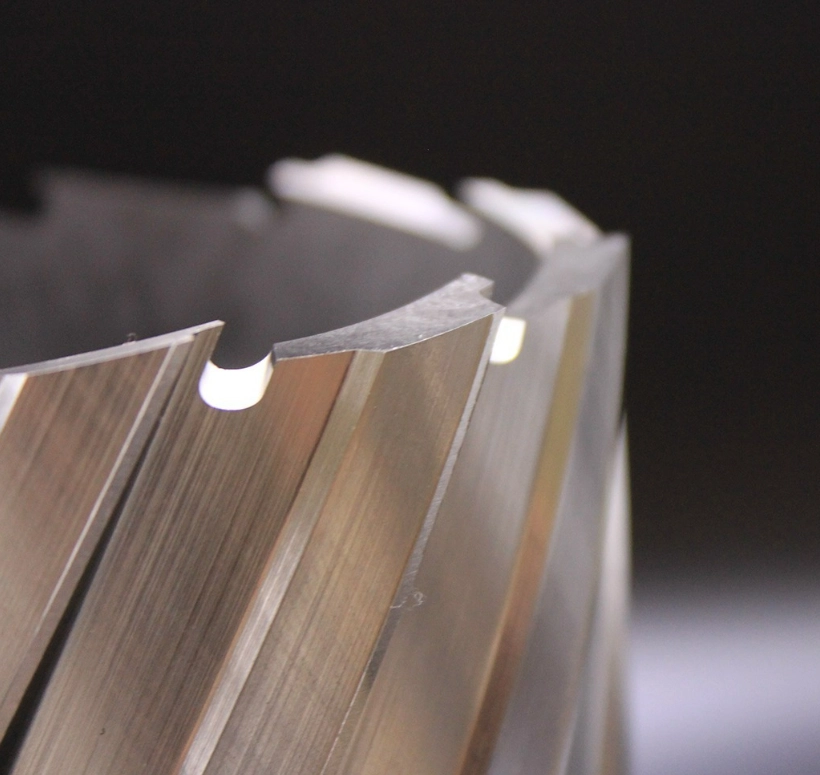
در بعضی گردبرهای صنعتی، لبههای پشت سر هم دقیقاً یک فرم ندارند. دندانههای متفاوت بخشهای مختلفی از مسیر برش را برمیدارند تا درگیری ابزار با قطعه پایدارتر شود و تمام بار روی یک شکل واحد از دندانه قرار نگیرد.
برای نمونه، در برخی خانوادههای صنعتی HSS از دو فرم متناوب دندانه و در برخی طراحیهای TCT از سه فرم متفاوت استفاده میشود. این عدد یک استاندارد عمومی برای تمام برندها نیست؛ هدف از این مثال نشان دادن این است که «تعداد دندانه» بدون شناخت هندسه دندانه اطلاعات کاملی درباره عملکرد مته نمیدهد.
دندانه مته گردبر دقیقا چه کاری انجام میدهد؟
آیا تعداد دندانه مته گردبر هرچه بیشتر باشد بهتر است؟
خیر. این تصور از مقایسه ابزارهای برشی مختلف به وجود میآید، اما در گردبر صنعتی نمیتوان تعداد دندانه را بهتنهایی معیار کیفیت قرار داد. اگر تعداد دندانه زیاد شود ولی فضای کافی برای انتقال براده وجود نداشته باشد، براده میتواند در شیارها جمع شود، اصطکاک و دما افزایش پیدا کند و برش سنگینتر شود. اگر تعداد دندانه بیش از حد کم باشد نیز هر لبه بار بیشتری تحمل میکند و طراحی باید توان مدیریت این بار را داشته باشد.
به همین دلیل سازندگان حرفهای تعداد دندانه، شکل شیار و ضخامت دیواره مته را متناسب با قطر ابزار طراحی میکنند. هدف نهایی رسیدن به ترکیبی است که هم براده را بهخوبی خارج کند و هم لبهها زیر فشار سوراخکاری پایداری کافی داشته باشند.
دندانه کمتر چه تغییری ایجاد میکند؟
وقتی تعداد دندانه کمتر است، فاصله محیطی بیشتری میان لبههای برشی وجود دارد. این فضای بیشتر میتواند برای تشکیل و خروج براده مفید باشد، اما در شرایط برابر سهم بیشتری از بار برش به هر دندانه میرسد. بنابراین جنس لبه، شکل آن و فشار پیشروی اهمیت بیشتری پیدا میکنند.
کم بودن تعداد دندانه به معنی ساده یا بیکیفیت بودن مته نیست. بعضی قطرهای کوچک عملاً فضای کافی برای تعداد زیادی دندانه ندارند و طراحی سه یا چهار دندانهای میتواند کاملاً مهندسیشده باشد.
دندانه بیشتر چه مزیتی دارد؟
با افزایش قطر مته، محیط بیشتری برای توزیع دندانهها وجود دارد. افزایش تعداد لبههای برشی میتواند درگیری ابزار را میان نقاط بیشتری تقسیم کند و در طراحی مناسب به برش پایدارتر کمک کند. اما همزمان باید فضای شیارها نیز برای خارج شدن براده حفظ شود.
در نتیجه جمله «مته ۱۰ دندانه بهتر از مته ۶ دندانه است» بدون دانستن قطر، جنس و طراحی هر دو مته ارزش فنی ندارد. مقایسه تعداد دندانه فقط زمانی معنی دارد که دو ابزار واقعاً از یک خانواده، برای یک کاربرد و در سایز مشابه باشند.
چرا با افزایش قطر، تعداد دندانهها تغییر میکند؟
یک نمونه واقعی از سری HSS صنعتی 12,000 نشان میدهد که تعداد دندانه همزمان با بزرگتر شدن قطر افزایش پیدا میکند، اما این افزایش خطی و میلیمتر به میلیمتر نیست:
| محدوده قطر مته | تعداد دندانه |
| ۱۲ تا ۱۳ میلیمتر | ۳ |
| ۱۴ تا ۲۱ میلیمتر | ۴ |
| ۲۲ تا ۳۴ میلیمتر | ۶ |
| ۳۵ تا ۴۲ میلیمتر | ۸ |
| ۴۳ تا ۶۰ میلیمتر | ۱۰ |
*این جدول فقط متعلق به همین سری مشخص است و استاندارد عمومی تمام متههای گردبر نیست.
برای نمونه، در خانواده دیگری از گردبرهای HSS صنعتی، مته ۱۴ میلیمتری با ۴ لبه، ۱۷ میلیمتری با ۵ لبه، ۲۵ میلیمتری با ۷ لبه، ۴۲ میلیمتری با ۱۰ لبه، ۵۴ میلیمتری با ۱۲ لبه و ۶۰ میلیمتری با ۱۴ لبه تولید میشود. همین تفاوت نشان میدهد سازنده میتواند برای قطر مشابه، بر اساس هندسه و فلسفه طراحی خودش تعداد متفاوتی از لبههای برشی انتخاب کند.
هندسه دندانه مته گردبر چرا از تعداد آن مهمتر است؟
فرض کنید دو گردبر هر دو ۳۰ میلیمتری و ششدندانه باشند. این مشخصات هنوز نمیگویند دندانهها با چه زاویهای وارد فلز میشوند، آیا همه لبهها یک شکل دارند، ارتفاع آنها چگونه تنظیم شده و چه مقدار فضا برای حرکت براده وجود دارد. همین تفاوتهای هندسی میتوانند رفتار دو ابزار را در یک قطعه تغییر دهند.
زاویه لبه برشی
لبه باید بتواند فلز را برش دهد، نه اینکه فقط روی سطح فشار بیاورد و اصطکاک ایجاد کند. هندسه نامناسب یا تیزکاری غیراصولی میتواند زاویه اصلی دندانه را تغییر دهد و باعث شود مته برای پیشروی به فشار بیشتری نیاز داشته باشد. نتیجه معمولاً افزایش گرما و سایش سریعتر خواهد بود.
به همین دلیل تیز بودن ظاهری دندانه کافی نیست. اگر پروفیل اصلی آن هنگام تیزکاری تغییر کند، مته ممکن است هنوز لبه تیز داشته باشد اما دیگر مثل طراحی اولیه برش نزند.
اختلاف شکل یا ارتفاع دندانهها
در طراحیهای چندپروفیلی، لبههای مختلف بخشی از مسیر برش را بر عهده میگیرند. این کار میتواند نیرو را بهتر توزیع کند و ورود ابزار به قطعه را پایدارتر نگه دارد. اگر یکی از این دندانهها لبپر شود یا در تیزکاری ارتفاع آن به شکل نامناسب تغییر کند، ترتیب درگیری دندانهها هم به هم میخورد.
به همین علت لبپریدگی یک دندانه را نباید فقط به شکل «یک دندانه کمتر» دید. ممکن است دندانه بعدی مجبور شود بخشی از بار طراحیشده برای لبه آسیبدیده را نیز تحمل کند و روند خرابی سریعتر شود.
ارتباط دندانه و شیار خروج براده
هر دندانه براده تولید میکند و این براده باید از محل برش خارج شود. شیارهای مارپیچی روی بدنه فقط ظاهر مته نیستند؛ مسیر حرکت براده را فراهم میکنند. اگر براده داخل شیار فشرده شود، دوباره میان لبه و قطعه قرار میگیرد و میتواند گرما، لرزش و فشار روی دندانه را بیشتر کند.
بنابراین تعداد دندانه بدون طراحی مناسب شیار هیچ مزیتی ایجاد نمیکند. مته خوب باید تولید براده و خروج آن را بهصورت همزمان مدیریت کند.
HSS و TCT الزاما هندسه دندانه یکسان ندارند
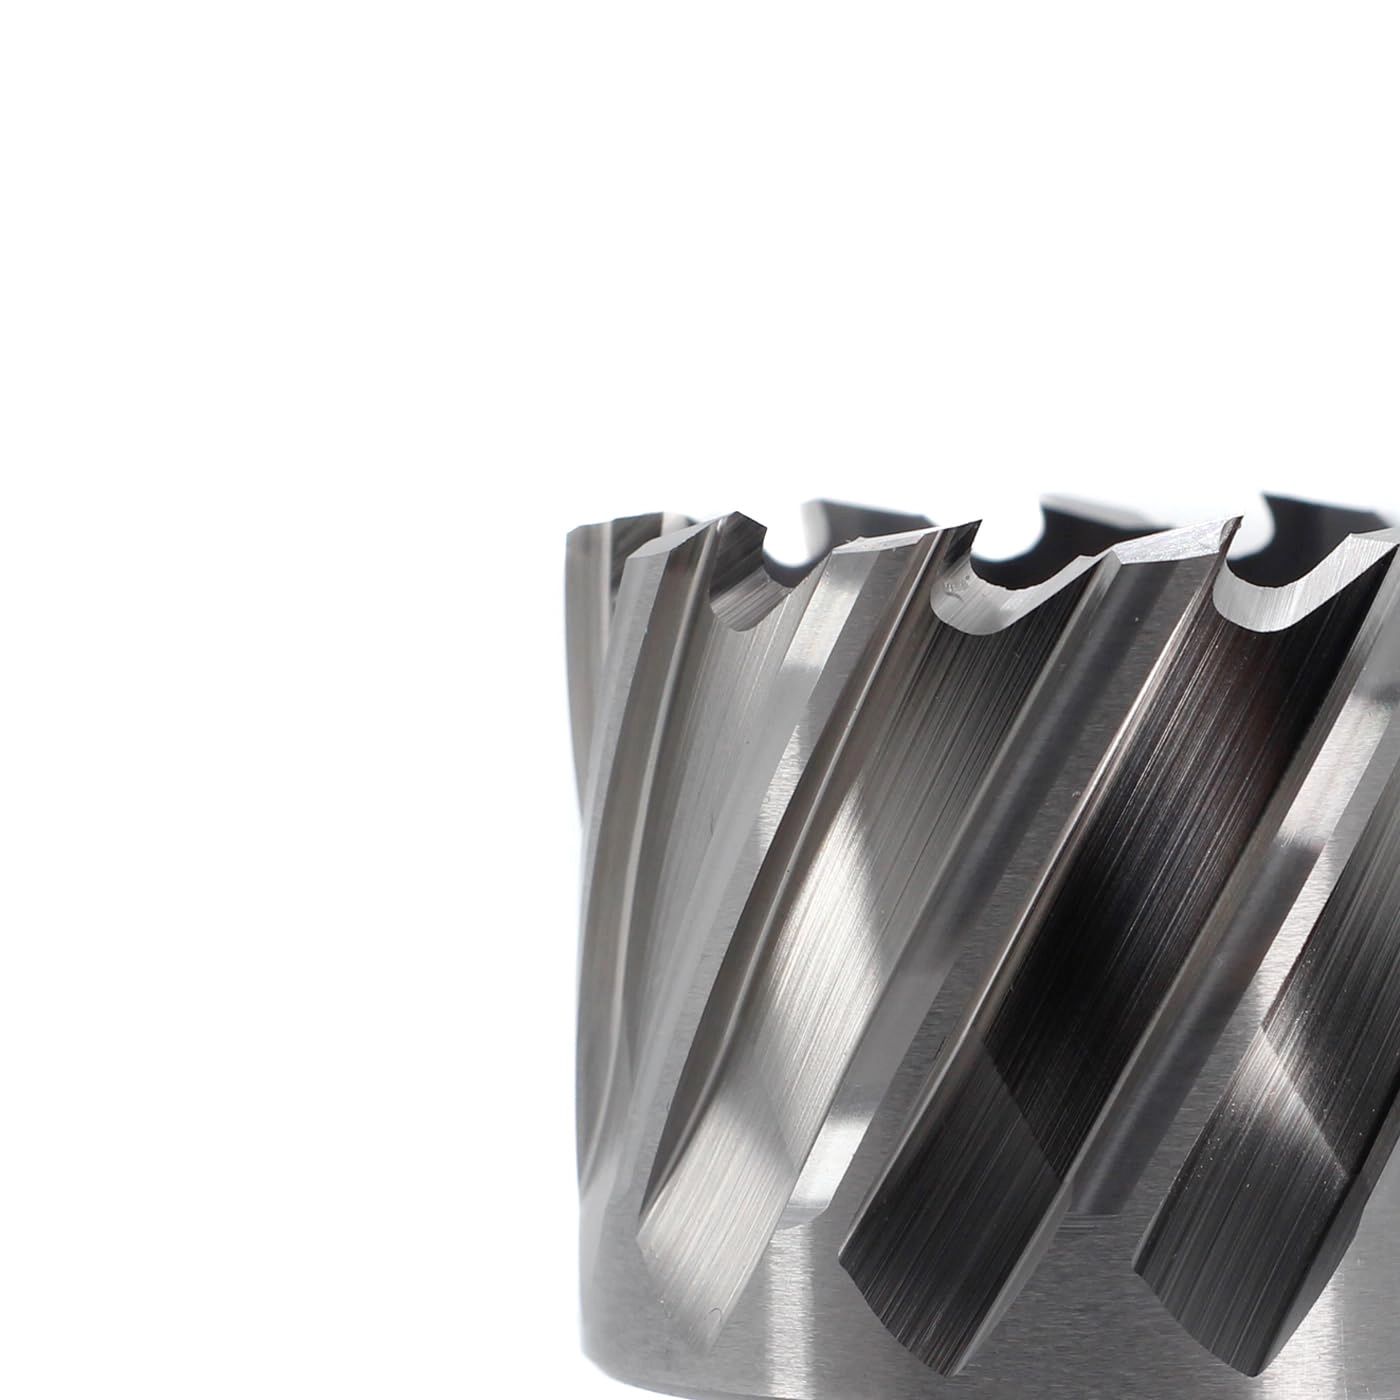
تفاوت HSS و TCT فقط جنس لبه برشی نیست. روش ساخت دندانه و هندسهای که برای آن در نظر گرفته میشود نیز میتواند متفاوت باشد. در HSS، دندانه بخشی از همان بدنه فولادی مته است؛ در TCT، قطعات کاربیدی روی بدنه قرار میگیرند و هر لبه میتواند هندسه مخصوص خود را داشته باشد.
برای مثال در یک طراحی صنعتی شناختهشده، HSS با دو فرم متناوب و TCT با سه فرم دندانه طراحی شده است. این تفاوت نباید به تمام HSSها و TCTهای بازار تعمیم داده شود، اما نشان میدهد انتخاب بین این دو گروه فقط با مقایسه سختی متریال انجام نمیشود؛ کیفیت طراحی دندانه و سازگاری آن با کاربرد نیز مهم است.
HSS و TCT الزاما هندسه دندانه یکسان ندارند
هندسه استاندارد و Stack-Cut چه تفاوتی دارند؟
یکی از روشنترین نمونههای تأثیر هندسه دندانه، تفاوت گردبر استاندارد با Stack-Cut است. گردبر استاندارد برای عبور از یک لایه فولاد طراحی میشود. بعد از پایان برش، پولکی ایجادشده معمولا شکلی دارد که برای ورود مستقیم به لایه دوم مناسب نیست و ممکن است ادامه سوراخکاری چند ورق روی هم را مختل کند.
در Stack-Cut، هندسه انتهای مته تغییر میکند تا پولکی با فرم مناسبتری ایجاد شود و ابزار بتواند لایه بعدی را نیز برش دهد. بنابراین دو گردبر با قطر، عمق و حتی جنس یکسان میتوانند فقط به دلیل تفاوت هندسه دندانه، برای دو کاربرد کاملا متفاوت طراحی شده باشند.
این مثال دلیل خوبی است که هنگام خرید فقط عبارت «مته گردبر HSS قطر ۳۰» یا «مته گردبرTCT قطر ۴۰» را ملاک قرار ندهیم. نوع پروژه نیز بخشی از مشخصات ابزار است.
از روی دندانه مته گردبر چه ایرادهایی را میتوان تشخیص داد؟
دندانهها بعد از مدتی کار اطلاعات زیادی درباره شرایط سوراخکاری میدهند. لازم نیست برای هر تغییر ظاهری فوراً مته را دور بیندازید، اما الگوی خرابی میتواند مشخص کند مشکل فقط فرسودگی طبیعی است یا تنظیمات دستگاه نیز باید بررسی شوند.
سایش یکنواخت
اگر تمام لبهها بهتدریج گرد شدهاند و مته برای برش به فشار بیشتری نیاز دارد، احتمالاً با فرسودگی معمول لبه روبهرو هستید. در HSS قابل تیزکاری، این مرحله میتواند زمان مناسبی برای بررسی تیزکاری اصولی باشد؛ ادامه کار تا زمانی که دندانهها بهشدت سوخته یا تغییر شکل دهند، امکان بازیابی مناسب ابزار را کمتر میکند.
لبپریدگی چند دندانه
شکستن یا لبپر شدن موضعی بیشتر از یک کندی ساده اهمیت دارد. ضربه هنگام ورود یا خروج، لرزش دستگاه، حرکت قطعه، پیشروی نامناسب یا گیر کردن براده میتواند چنین الگویی ایجاد کند. در TCT که لبههای کاربیدی سخت اما نسبت به ضربه حساستر هستند، ثبات دستگاه اهمیت ویژهای دارد.
خرابی فقط در یک سمت مته
اگر دندانههای یک سمت مته بهطور محسوسی بیشتر از سمت دیگر فرسوده شدهاند، قبل از خرید مته جدید باید لنگی ابزارگیر، اسپیندل، نحوه نصب ساق و ثبات دستگاه بررسی شود.. متهای که دقیقا روی محور نمیچرخد، بار را بهصورت مساوی بین همه دندانهها تقسیم نمیکند.
تشخیص وضعیت دندانه و علت احتمالی
| وضعیت دندانه | علتهای محتمل | اقدام اولیه |
| کندی تقریبا یکنواخت همه دندانهها | فرسودگی طبیعی، حجم کار بالا | بررسی تیزکاری یا تعویض |
| آبی یا تیره شدن لبهها | گرمای زیاد، خنککاری ضعیف، دور نامناسب | کنترل دور و کولانت |
| لبپریدگی پراکنده | ضربه، لرزش، پیشروی نامناسب | بررسی ثبات دستگاه |
| خرابی یک سمت مته | لنگی، نصب کج، ابزارگیر معیوب | بررسی هممحوری |
| براده گیرکرده میان شیارها | تخلیه ضعیف براده یا خنککاری ناکافی | تمیزکاری و اصلاح شرایط برش |
| شکستن چند لبه پشت سر هم | ادامه کار با دندانه آسیبدیده یا بار شدید | توقف کار و بررسی مجموعه |
یک سناریوی کارگاهی؛ چرا دو گردبر همقطر یکسان کار نمیکنند؟
فرض کنید کارگاه همیشه روی فولاد ساختمانی با گردبر ۳۲ میلیمتری کار میکند. یک مته جدید با همان قطر، همان عمق و همان نوع HSS تهیه میشود، اما اپراتور متوجه میشود صدای برش و شکل براده با ابزار قبلی تفاوت دارد. واکنش اشتباه این است که بدون بررسی نتیجه بگیریم یکی از دو مته حتماً تقلبی یا بیکیفیت است.
ابتدا باید هندسه دندانه، تعداد لبهها، طراحی شیار، دور پیشنهادی و شرایط استفاده مقایسه شوند. دو مته HSS همسایز الزاما یک طراحی ندارند و ممکن است برای محدوده کاری متفاوتی بهینه شده باشند. اگر ابزار جدید با دور و پیشروی متناسب خود استفاده شود، رفتار آن نیز ممکن است تغییر کند.
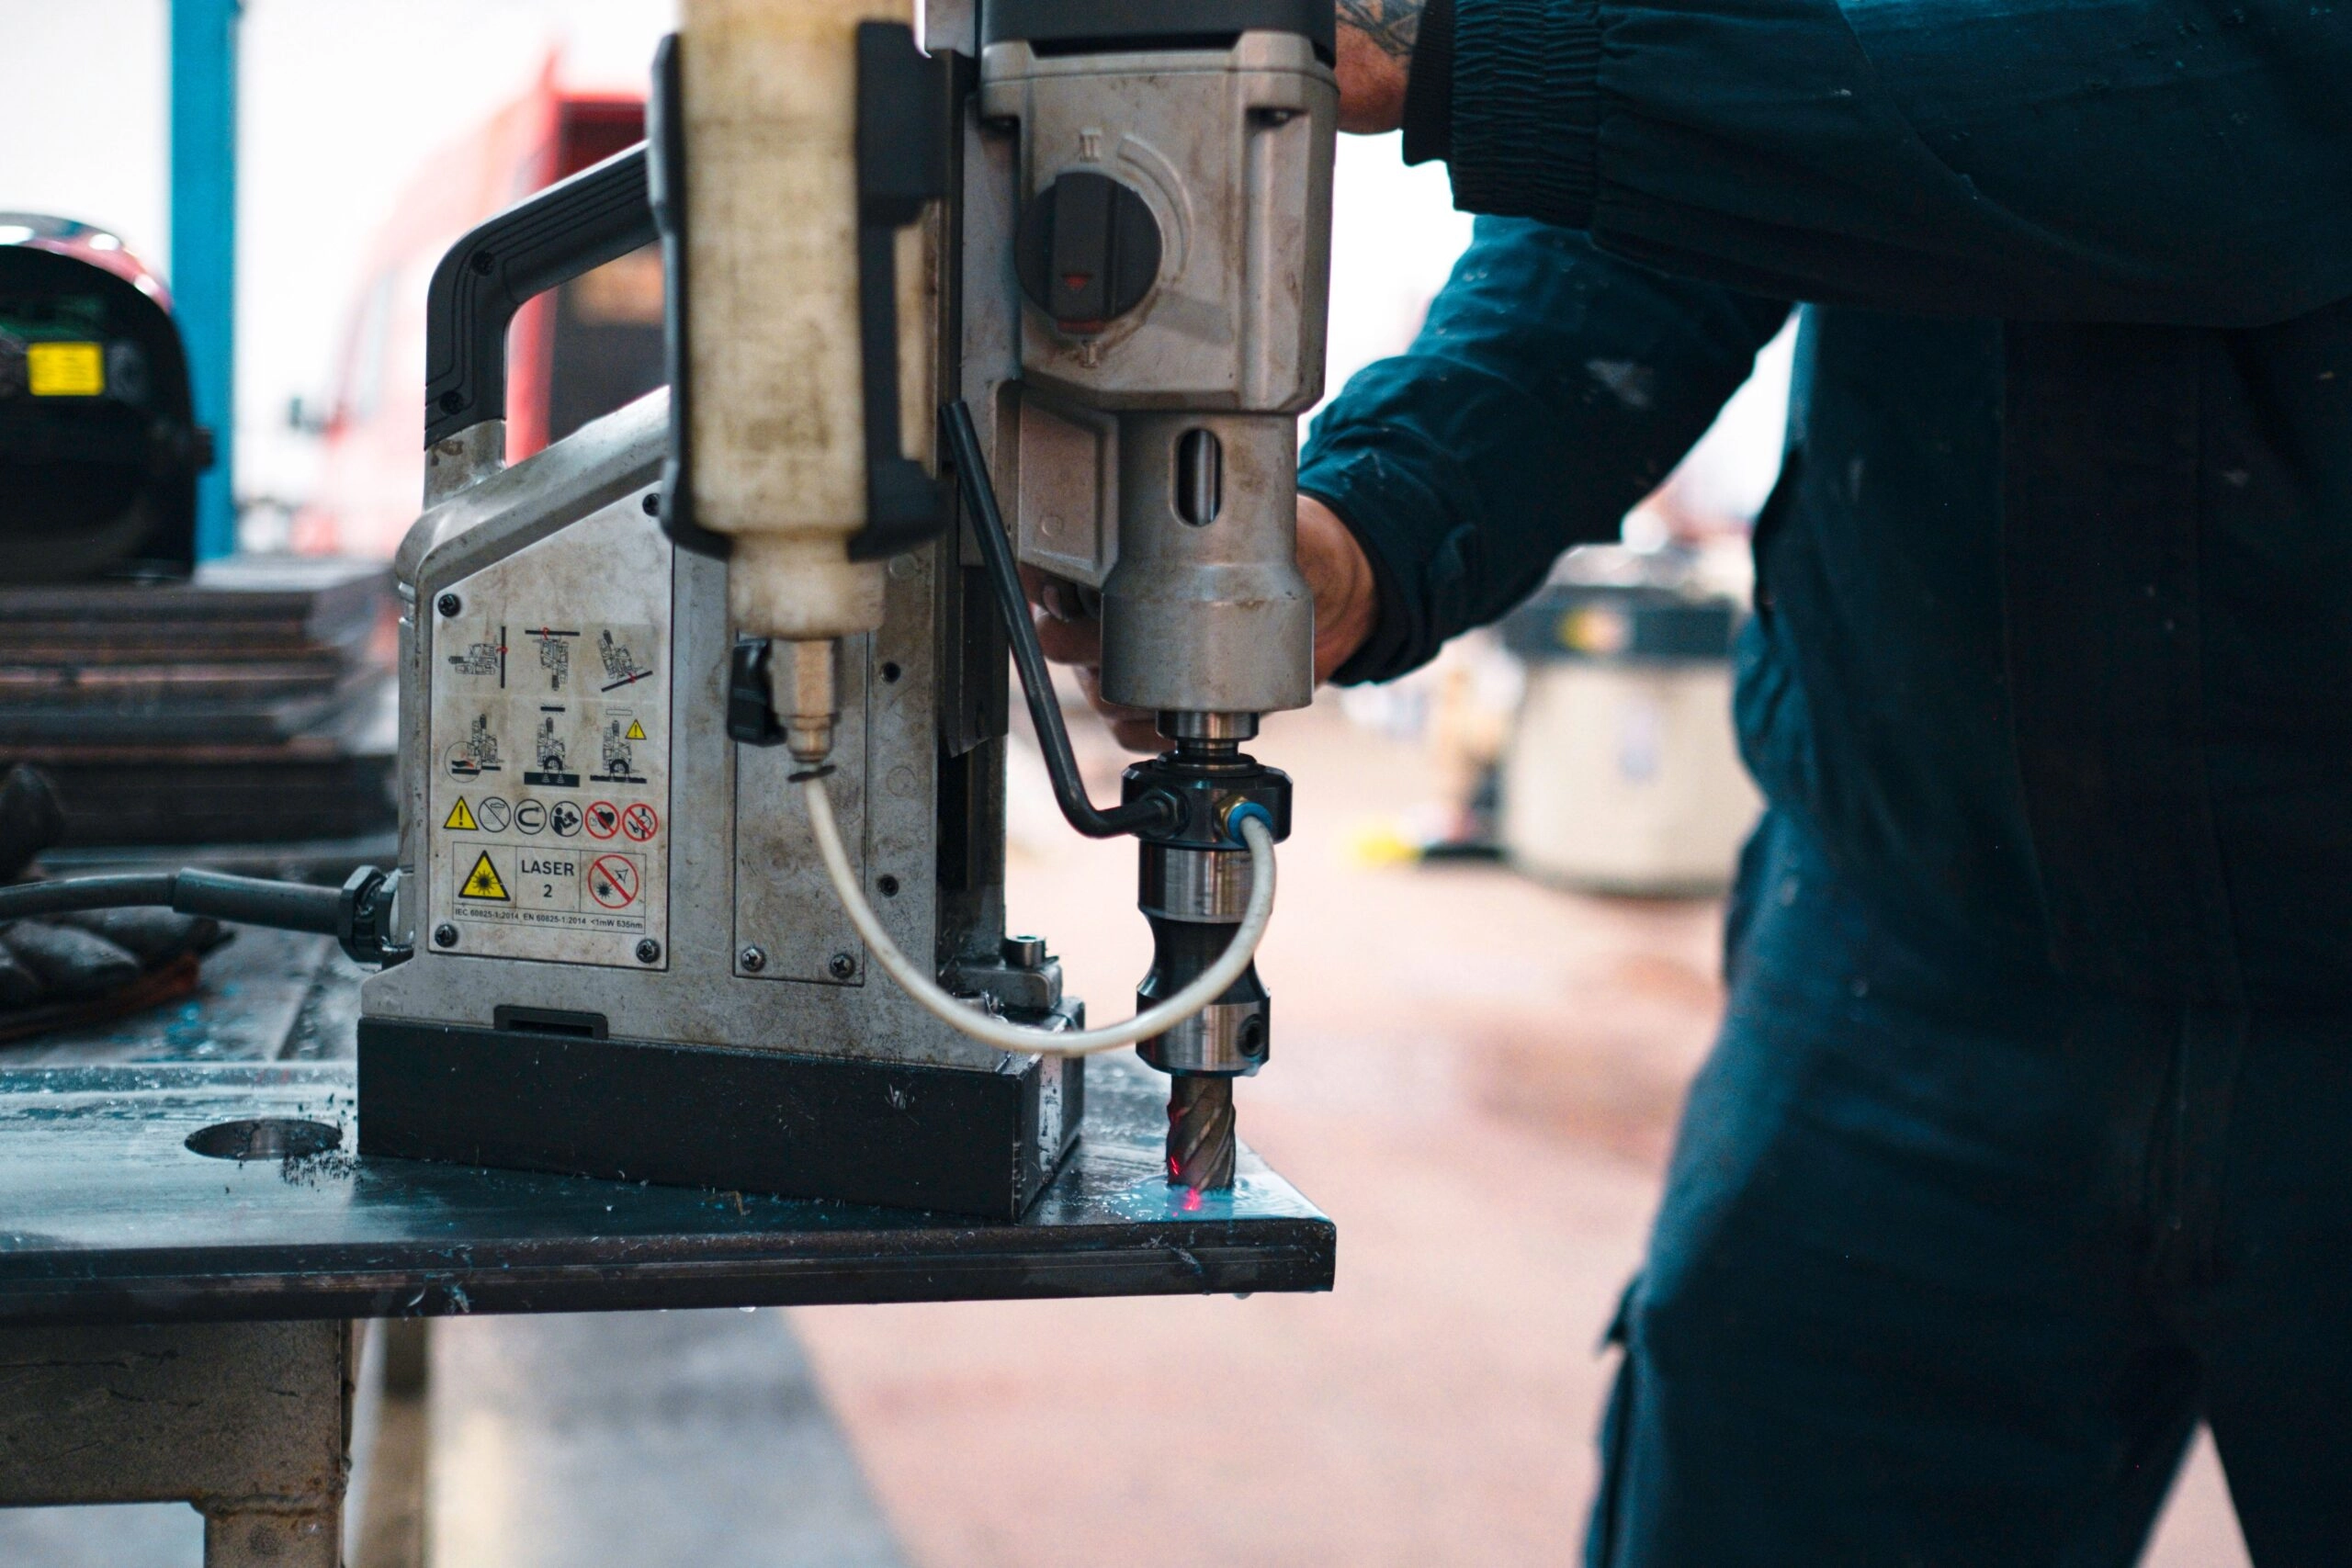
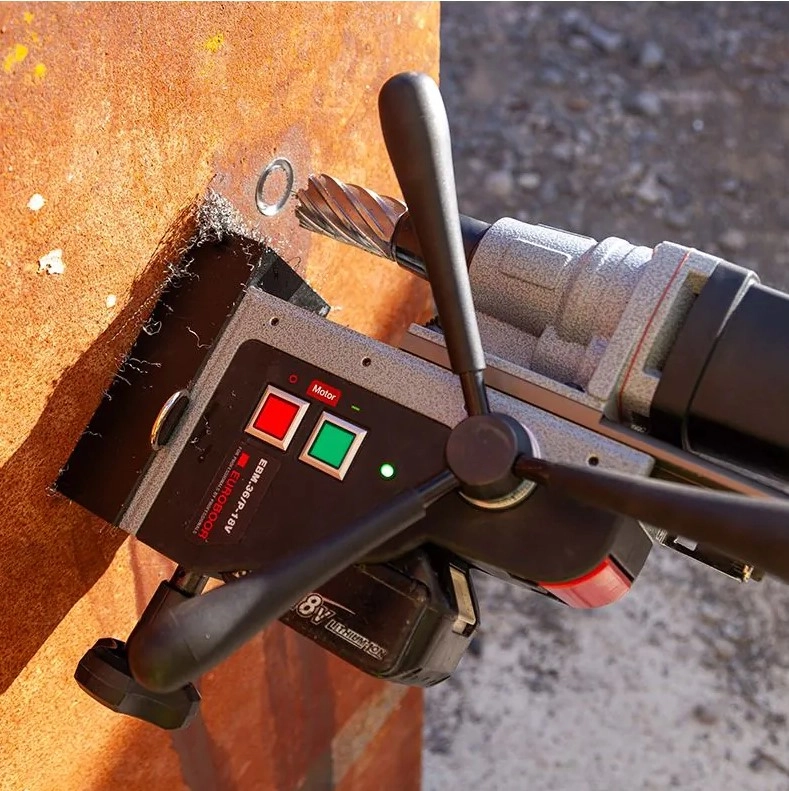
اما اگر دندانهها از همان چند سوراخ اول یکطرفه خراب شوند یا چند لبه مشخص مرتبا لبپر شوند، دیگر فقط تفاوت طراحی مطرح نیست. لنگی اسپیندل، حرکت پایه دریل مگنت و نصب ابزار نیز باید کنترل شوند.
هنگام خرید مته گردبر فقط تعداد دندانه را مقایسه نکنید
برای خرید حرفهای، عبارتهایی مثل «این مته ده دندانه دارد» بهتنهایی اطلاعات کافی نمیدهند. بهتر است مشخصات ابزار را در کنار شرایط پروژه بررسی کنید:
- جنس مته گردبر؛ HSS یا TCT
- قطر موردنیاز
- عمق واقعی سوراخکاری
- جنس قطعه
- یکلایه یا چندلایه بودن کار
- دورهای قابل انتخاب دریل مگنت
- شرایط خنککاری
- کیفیت و هندسه لبههای برشی
- طراحی شیارهای خروج براده
- نوع ساق و سازگاری با ابزارگیر
اگر دو مته از دو سازنده مختلف تعداد دندانه متفاوت دارند، نباید فقط از روی این عدد یکی را انتخاب کرد. طراحی کامل ابزار و کاربردی که برای آن ساخته شده مهمتر از عدد خام دندانههاست.
جمعبندی
دندانه مته گردبر فقط یک لبه تیز در انتهای ابزار نیست؛ تعداد دندانهها، زاویه و شکل لبهها، ترتیب درگیری و مسیر خروج براده مجموعهای واحد را تشکیل میدهند. افزایش تعداد دندانه میتواند در قطرهای بزرگتر بخشی از طراحی مناسب باشد، اما «دندانه بیشتر» بهتنهایی نشانه کیفیت بالاتر نیست. حتی در محصولات صنعتی معتبر نیز تعداد لبهها برای یک قطر مشخص میتواند با توجه به خانواده و هندسه ابزار متفاوت باشد.
اگر برای یک پروژه مشخص بین چند مته مردد هستید، قطر، عمق، جنس قطعه، نوع سوراخکاری و مدل دریل مگنت را در کنار نوع خود مته بررسی کنید. متهسرا انواع مته گردبر HSS و TCT را در سایزها و عمقهای مختلف عرضه میکند و برای انتخاب ابزار متناسب با شرایط واقعی کار میتوانید پیش از خرید با متهسرا تماس بگیرید تا فقط بر اساس قطر مته خرید نکنید و گزینه مناسبتری برای نوع سوراخکاری خود انتخاب کنید.
سوالات متداول
آیا هرچه تعداد دندانه مته گردبر بیشتر باشد، مته بهتر است؟
خیر. تعداد بیشتر میتواند بار را میان لبههای بیشتری تقسیم کند، اما همزمان فضای میان دندانهها و مسیر خروج براده نیز باید مناسب باشد. کیفیت هندسه و تناسب طراحی با قطر و کاربرد مهمتر از تعداد دندانه بهتنهایی است.
چرا مته گردبر بزرگتر معمولاً دندانه بیشتری دارد؟
با افزایش قطر، محیط مته بیشتر میشود و فضای بیشتری برای قرار دادن لبههای برشی و شیارها وجود دارد. با این حال تعداد دندانه بر اساس طراحی هر سری تعیین میشود و رابطه ثابت و یکسانی برای تمام برندها وجود ندارد.
آیا شکستن یک دندانه مته گردبر مهم است؟
بله. یک دندانه آسیبدیده میتواند توزیع بار بین سایر لبهها را تغییر دهد و در ادامه باعث افزایش لرزش یا خرابی دندانههای مجاور شود. قبل از ادامه کار باید میزان آسیب و علت آن بررسی شود.
آیا میتوان تعداد دندانه دو مته مختلف را برای تشخیص کیفیت مقایسه کرد؟
فقط اگر دو مته از نظر قطر، جنس، هندسه و کاربرد واقعاً قابل مقایسه باشند. مقایسه یک عدد خام میان دو طراحی مختلف نتیجه قابل اعتمادی نمیدهد.
براده فلز چه چیزی درباره جنس قطعه و کیفیت برش نشان میدهد؟